グラインディング
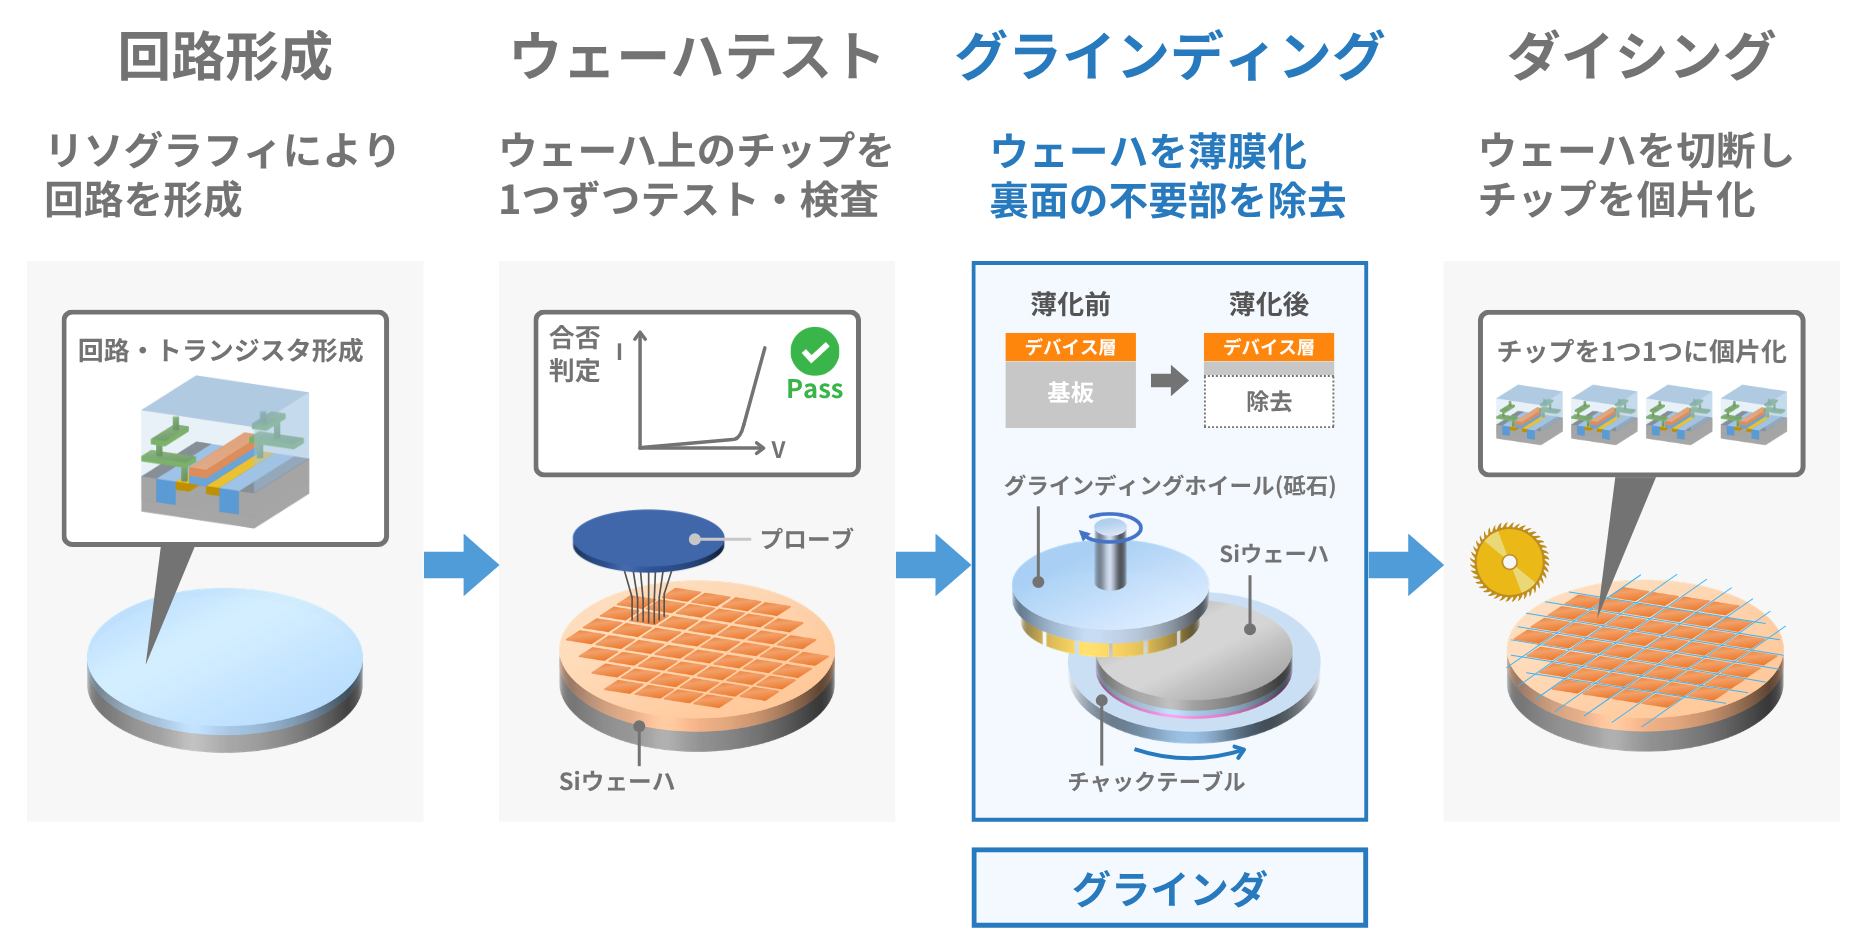
ウェーハは、前工程やウェーハテストの段階では、ハンドリングの安全性のために厚め(300mmウェーハで約775μm)のまま扱われます。しかし、そのままではパッケージに収まらないため、ダイシングの前に、数十〜数百μm程度まで薄くします。
薄化が必要な理由
デバイスの薄型化や複数チップ積層にともない、ウェーハ・チップの薄化が必要です。
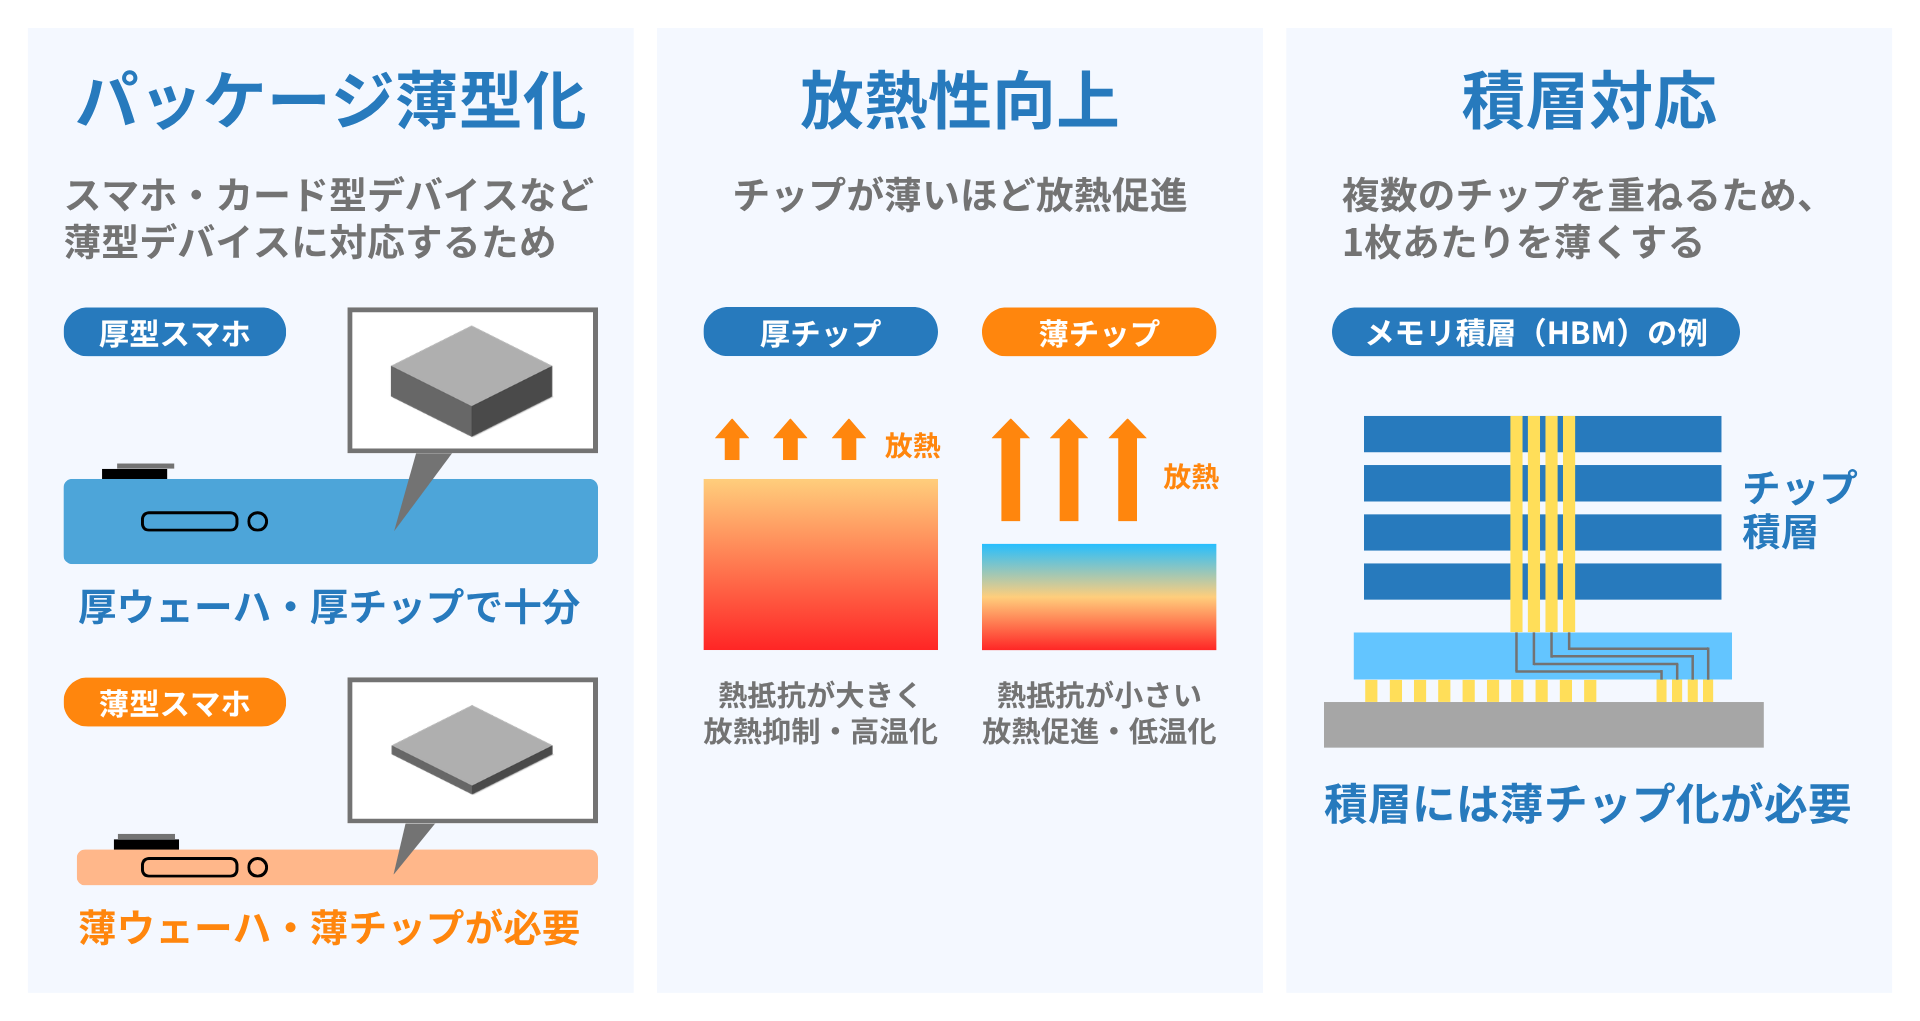
- パッケージの薄型化
スマートフォンやカード型デバイスなど、薄いパッケージに収めるため。チップが薄いほど、パッケージ全体を薄くできます。
- 放熱性の向上
チップが薄いほど、熱が裏面に逃げやすくなる。パワー半導体などでは、電気抵抗の低減にもつながります。
- 積層(3D実装)への対応
複数のチップを重ねるため、1枚あたりを薄くする。メモリの多段積層や、TSV(シリコン貫通電極)を使う構造で特に重要です。
バックグラインディングの流れ
バックグラインディングは、BGテープの貼付、粗研削、仕上げ研削、洗浄の順に行われます。
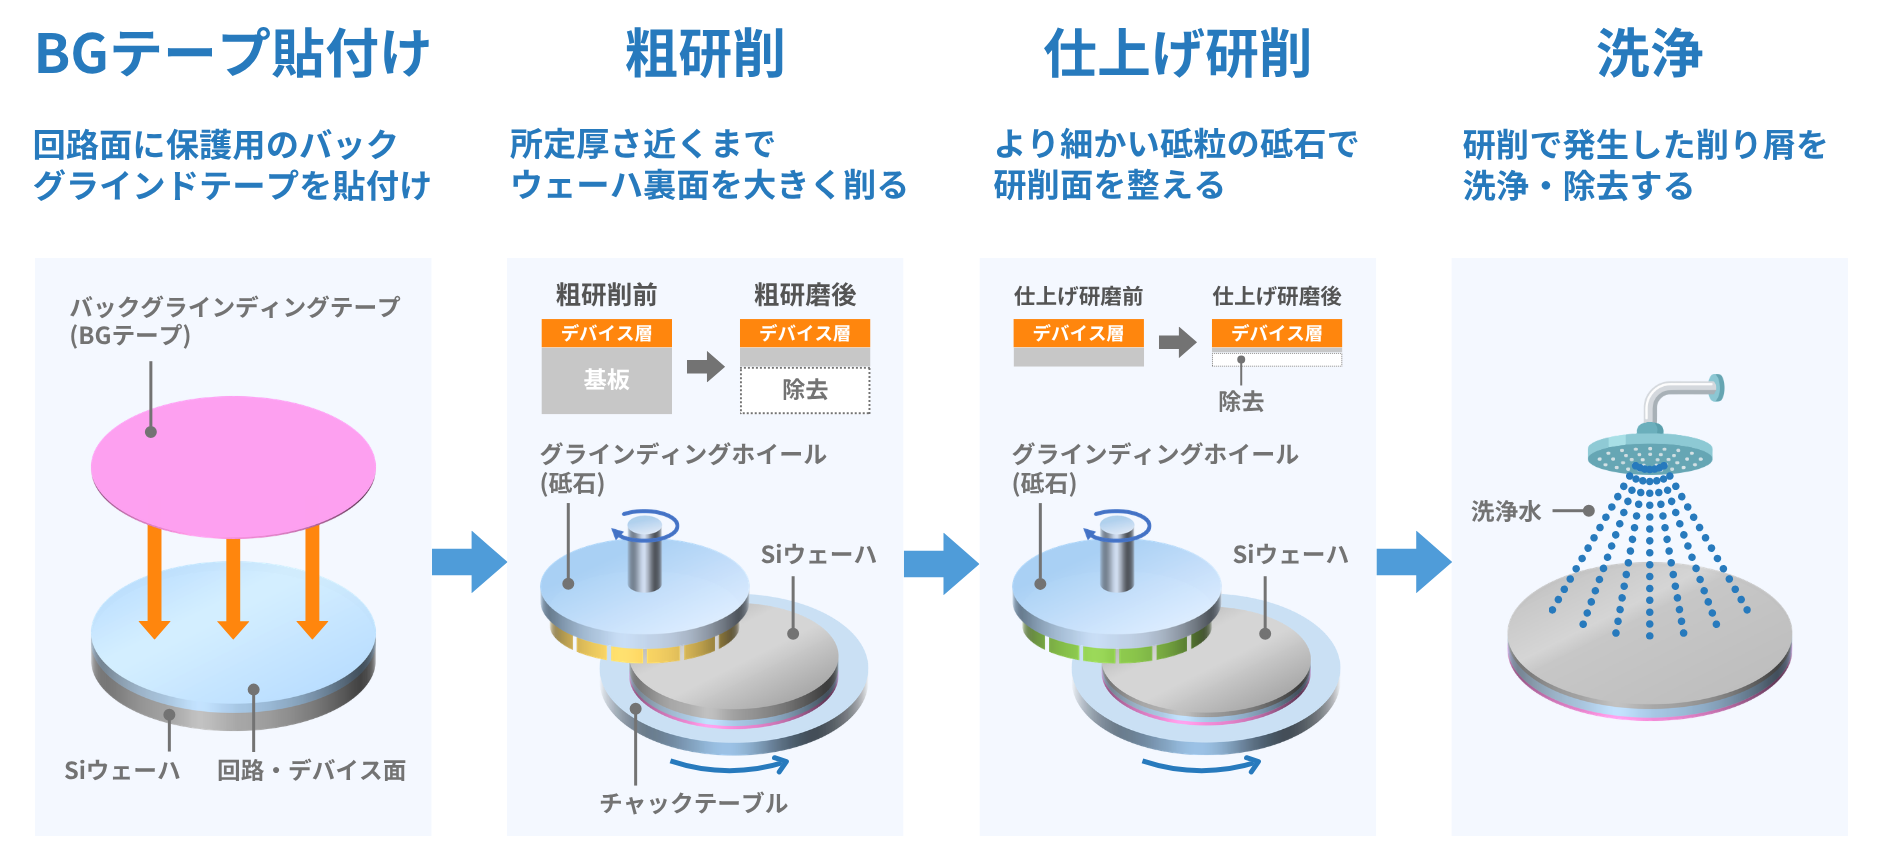
- BGテープの貼付
回路面(表面)に、保護用のバックグラインドテープ(BGテープ)を貼る。研削中の回路面を傷や研削水から守り、薄くなったウェーハを支えます。
- 粗研削
回路面を下にしてウェーハをチャックテーブルに固定し、ダイヤモンド砥石(グラインディングホイール)で裏面を削る。除去レートが高く、仕上げ研削の取りしろを残して、目標の厚さの近くまで薄くします。
- 仕上げ研削
より細かい砥粒の砥石で、研削面を整える。粗研削で生じたダメージ層を減らし、厚さの精度と面品質を確保します。
- 洗浄
研削後のウェーハを、超純水などで洗浄し、削りくずなどの汚れを取り除く。この後、必要に応じて研削ダメージの除去を行い、ウェーハ裏面をダイシングテープに貼り付け(マウント)、BGテープを剥離してダイシングへ進みます。
関連する装置・部材
グラインディングには、次の装置・部材が使われます。
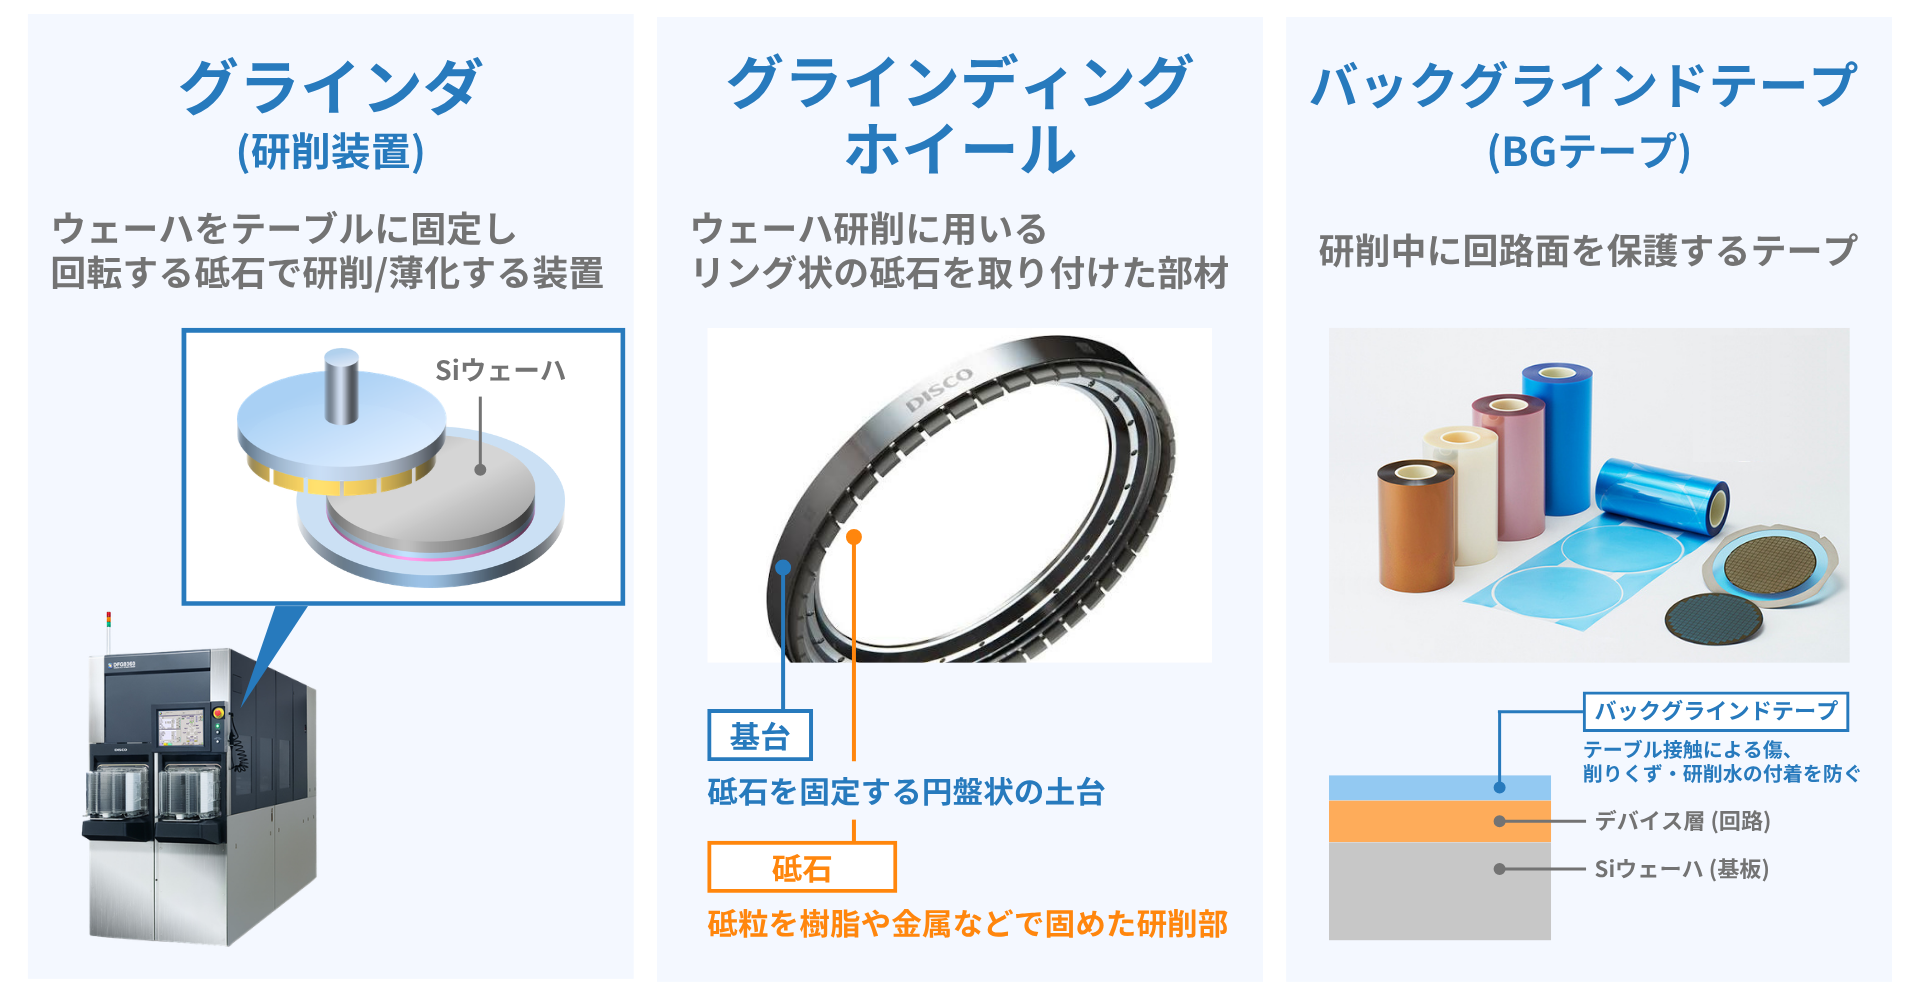
- グラインダ(研削装置)
ウェーハをテーブルに固定し、回転する砥石で研削して薄くするための装置。粗研削と仕上げ研削を1台で連続して行える装置が主流です。
- グラインディングホイール
研削に用いる、リング状の砥石を取り付けた部材。砥石は、ダイヤモンド砥粒を樹脂や金属などで固めた研削部で、粗研削用と仕上げ研削用で、砥粒の粒度などが異なります。消耗品です。
- バックグラインドテープ(BGテープ)
研削中に回路面を保護するテープ。テーブルとの接触による傷や、削りくず・研削水の付着を防ぎ、薄くなったウェーハを支えます。ダイシング前に、ウェーハから剥がします。
研削後のダメージ除去
研削後のウェーハ裏面には、微細な傷(ダメージ層)が残り、そのままではチップの強度が下がります。薄いウェーハほど影響が大きいため、必要に応じて、ポリッシュ(研磨)やエッチングで除去します(ストレスリリーフ)。その後、ウェーハはダイシングへ進みます。